




Фитинги для стыковой сварки ПЭ: последовательность монтажа и контроль качества на месте
Sep 27, 2026
Оставить сообщение
Стыльное сплавление даёт соединение, прочность которого равна прочности материнского материала трубы - но только если оператор соблюдает дисциплинированную последовательность. Наиболее распространённой причиной отказов на поле является срывка или пропуск стадий, а не сам материал.
Почему ступенчатая дисциплина определяет качество соединения
Каждый этап в цикле смывки подготовляет следующий. Если пропустить обработку, нагрев будет неравномерным; если ускорить охлаждение, соединение будет идеально выглядеть в траншее и провалится на тесте давления. Калиброванное оборудование и письменная процедура - вот что отличает надёжную магистраль от статистики.
Стандартный шестифазный термоядерный цикл
- с облицовкой- обрезать оба конца облицовочным инструментом до появления непрерывной стружки, получая чистые квадратные поверхности.
- Выравнивание и зажим- выровнять оба конца так, чтобы зазор не превышал толщину стенки на каждой плоскости.
- Нагрев- прижимать оба конца к нагревательной пластине при заданной температуре (обычно200-220 0C для PE100) до образования полной вспышки.
- Тепловое замачивание- уменьшает давление сопротивления и удерживает стандартное время замачивания, позволяя расплавленной поверхности накапливать тепло через стенку.
- Термоядерное соединение- снимать пластину и соединять концы под давлением под давлением, удерживая до переворачивания шарика с обеих сторон.
- Охлаждение- держать соединение зажатым под давлением на протяжении всего времени охлаждения; не отпускать зажим раньше времени.
Когда фитинги входят в уравнение
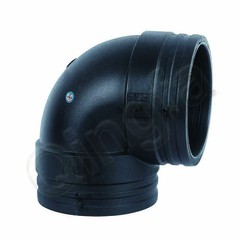
, фитинги, такие как локти, тройники, редукторы и адаптеры фланцев, проходят точно такой же цикл, как и соединения труб в трубу. Основное отличие - ориентация и масса: тяжёлые фитинги могут потребовать дополнительных опорных зажимов, чтобы поверхности сплава оставались квадратными под собственным весом.HDPE сплавляющий локотьилиHDPE сплавной тройникв большом диаметре наносят наибольший ущерб.
Проверка приёмки после сварки
Визуально подтверждают наличие непрерывного двойного ролика с примерно 1-3 мм выступающего, равномерного по всей окружности, без вырезов, карбонизации или недополнения. Для критических линий добавьте тест на давление. Запишите параметры термоядерной машины - температуру пластины, давление и время - чтобы в будущем исследовании были данные.
Распространённые дефекты и способы их предотвращения
| Дефект | Типичная причина | Видимый признак |
|---|---|---|
| Холодный синтез / недостаточное давление | Недостаточное давление синтеза, раннее снятие зажима | Гранина слишком маленькая или отсутствующая |
| Перегрев / деградация | Слишком горячая или слишком долго держащаяся пластина | Коричнево-чёрная зона обожжения, хрупкое соединение |
| Неправильное выравнивание | Ошибка зажима, неопорное соединение | Неровная бусинка, смещённые стенки, локальное слабое место |
| Загрязнение | Грязные или мокрые концы труб | Включения и концентрация напряжений на линии термоядера |
Каждое из этих факторов можно предотвратить, следуя шестифазному циклу с калиброванным оборудованием - и отказываясь от сварки соединения, поверхности которого были загрязнены грязью или грунтовыми водами.
Технические данные Qingfa
Qingfa поставляетHDPE фитинги для синтеза стыкас опубликованными данными размеровSDR/PN - например, равные тройники по DN40-DN1600 с глубиной и общей длиной - чтобы команды на площадке могли предварительно проверить толщину стенок и спланировать параметры плавления перед выполнением первого соединения.
Часто задаваемые вопросы
Каковы шесть фаз цикла слияния стыка из ПНДПЭ?
Это облицовка, выравнивание и зажим, нагрев, тепловое впитывание, сплав и охлаждение. Облицовка облицовки выпрямляет оба конца трубы до появления непрерывных обрисок. Выравнивание и зажим устанавливают зазор в пределах 0,5 толщины стенки. Нагрев прижимает концы к пластине при температуре от 200 до 220 градусов Цельсия для PE100, пока не образуется полный шарик. Замачивание, сплавление и охлаждение, затем соединение завершается под контролируемым давлением.
Как узнать, что прикладное сплавное соединение приемлемо?
Проверьте наличие непрерывного двойного ролика с выступом примерно 1–3 мм, равномерным по всей окружности, без вырезов, карбонизации или заполнения. Для критических линий добавьте тест на давление. Запишите параметры машины, включая температуру пластины, давление и время, чтобы в дальнейшем исследовании были данные для анализа.
Проводят ли фитинги тот же цикл сплавления трубы, что и соединения труб с трубой?
Да. Локти, тройники, редукторы и адаптеры фланцев проходят точно один и тот же шестифазный цикл. Разница заключается в ориентации и массе. Тяжёлые фитинги могут потребовать дополнительных опорных зажимов, чтобы поверхности плавления оставались квадратными под собственным весом. Неподдерживаемый фитинг большого диаметра - это место чаще всего проявляются невыравнивания и неровные шарики.
Что вызывает холодное или недостаточно давление сплавленного соединения?
Слишком низкое давление сплавления или зажим, освобождённый до окончания охлаждения. Видимый признак - это шарик, который слишком мал или вообще отсутствует. Его предотвращают, следуя шестифазному циклу на калиброванном оборудовании и удерживая соединение под давлением на протяжении всего времени охлаждения, а не рано, чтобы сэкономить минуты на месте.
Когда следует отвергать стыльное соединение перед сваркой?
Отклоняйте любые соединения, чьи поверхности термоядрения были загрязнены грязью, грунтовыми водами, маслом или песком. Грязные поверхности вызывают включения и концентрацию напряжений на линии синтеза, что является одной из самых распространённых причин, по которым соединение проходит визуальный осмотр, а затем не проходит тест под давлением. Чистые, сухие поверхности - базовое условие для всего цикла.
Связанные материалы
Ищете производителя фитингов для ПЭ-труб, на которого можно положиться?
Компания Zhejiang Qingfa Pipe Technology Co., Ltd. выпускает фитинги для PE-труб с 1999 годаизготавливаем полиэтиленовые трубы и фитинги с 1999 года, охватывая 65 семейств продукции от dn20 до dn1200 с сертификатамиISO 9001, ISO 14001 и ISO 45001, одобрение ECM и лаборатория собственной аккредитации CNAS. Отправьте нам ваши спецификации, и наша команда предоставит вам коммерческое предложение и тестовую документацию, необходимую вашему проекту.
Отправить запрос