




Полное руководство по установке электросварных фитингов для труб
May 15, 2026
Оставить сообщение
Конструкция фитингов для труб с электросваркой является одним из наиболее надежных методов соединения пластиковых трубопроводных систем, таких как полиэтиленовые (ПЭ) и пластиковые композитные трубы со стальной проволочной сеткой. Он использует аппарат для электромуфтовой сварки для нагрева резистивной проволоки внутри трубных фитингов, в результате чего пластик на контактной поверхности трубных фитингов и материалов трубы плавится, тем самым обеспечивая надежное соединение и образуя герметичное-герметичное соединение без утечек.
Однако электросварка предъявляет чрезвычайно высокие требования к рабочей среде, обработке материала труб и настройке параметров. Небольшая ошибка может привести к «ложной сварке» или «пересварке», что потенциально создаст огромную угрозу безопасности для проекта.
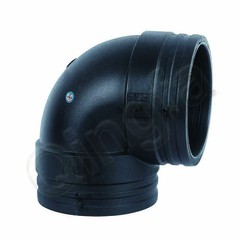
Электросварные фитинги для труб, поставляемые компанией Zhejiang Qingfa Pipe Industry Technology Company
Поставляемые нами электросварные фитинги (муфты, колена, тройники, переходники и т. д.) совместимы с полиэтиленовыми водопроводными, полиэтиленовыми газовыми трубами и композитными трубами из стальной проволочной сетки. Основные параметры следующие:
Диапазон технических характеристик: от DN50 до DN1600, охватывающий всю серию.
Проволока сопротивления: высококачественная стальная проволока с-медным-покрытием, стабильным значением сопротивления и равномерным нагревом при сварке.
Смотровые отверстия: встроенные-пружинного или плунжерного типа, автоматически выдвигаются после полного слияния, интуитивно понятны и надежны.
Система штрих-кодов: каждый трубопроводный фитинг имеет уникальный сварочный штрих-код. Сканирование штрих-кода автоматически сопоставляет параметры, исключая человеческие ошибки.
Полные этапы изготовления электросварных фитингов для труб.
1. До строительства
проверьте технические характеристики: материалы труб и фитингов (PE100/сердечник из стальной проволочной сетки), класс давления, номинальный диаметр (DN) и серия SDR должны совпадать.
Проверка трубопроводной арматуры: внешний вид трубопроводной арматуры должен быть без повреждений, медная проволока не должна иметь окисления, штрих-код должен быть четким и читаемым; Пружина смотрового отверстия не должна иметь ржавчины.
Влияние температуры окружающей среды:
Когда температура окружающей среды ниже 5 градусов, перед сваркой труб и фитингов следует провести предварительную нагревательную обработку. Температура предварительного нагрева обычно контролируется на уровне 20-30 градусов. Для предварительного нагрева можно использовать электрические нагревательные ленты, изоляционные навесы или вентиляторы теплого воздуха. Если температура окружающей среды ниже -5 градусов или выше 45 градусов, влажность > 90% и скорость ветра > 8 м/с, необходимо установить ветрозащитное укрытие, изоляционный навес или другие меры по контролю температуры.
Сварочные работы на открытом воздухе в дождливую или снежную погоду категорически запрещаются.
2. Обработка материала трубы (ключевой этап) Резка: используйте планетарный отрезной станок или специальный вращающийся нож, чтобы обеспечить перпендикулярность торца трубы с отклонением от перпендикулярности менее или равным 0,5 мм. Не режьте случайно ручной пилой.
Очистка: Перед началом строительства материал труб и трубопроводная арматура должны быть тщательно очищены от загрязнений, таких как масло, пыль и влага, с поверхности. Используйте специальное чистящее средство и протирайте чистой тканью.
Соскабливание оксидного слоя:
Используйте скребок или угловую шлифовальную машину (со специальной скребковой головкой) для удаления оксидного слоя с внешней поверхности материала трубы на глубину от 0,1 до 0,2 мм. Поверхность должна быть гладкой.
Длина зачистки должна быть на 10–15 мм больше, чем глубина раструба фитинга трубы, чтобы гарантировать отсутствие оксидного слоя на всей площади раструба.
Вторичная очистка: после очистки протрите изопропиловым спиртом, чтобы убедиться в отсутствии пыли и масляных пятен. Не прикасайтесь руками после очистки.
3. Маркировка и вставка
Глубина вставки маркировки: Глубина вставки должна быть не менее глубины маркировки раструба фитинга (обычно длина трубы минус 5 мм). С помощью маркера нарисуйте круговую линию на материале трубы.
Вставка: Вставьте фитинг для электросварки в материал трубы до линии разметки, соблюдая концентричность трубы и фитинга и избегая эксцентриситета (эксцентриситет менее или равный 0,3 мм). Для обеспечения глубины вставки и концентричности можно использовать специальные измерительные инструменты.
Фиксация. Для фитингов большого- диаметра трубы (DN больше или равно 315) при сварке оба конца материала трубы должны быть зафиксированы с помощью приспособлений или прокладок, чтобы предотвратить отклонение или смещение при установке, вызванное тепловым расширением при сварке.
4. Настройка параметров сварки.
Сканирование и автоматический режим (рекомендуется). Используйте аппарат для электросварки для сканирования штрих-кода трубного фитинга, и сварочный аппарат автоматически считывает такие параметры, как сварочное напряжение, время-включения и время охлаждения.
Режим ручного ввода: Если штрих-код отсутствует или штрих-код поврежден, параметры необходимо ввести вручную в соответствии с техническим руководством, предоставленным производителем. Пример (только для справки, на основе фактического фитинга):
Фитинг для электросварной трубы из полиэтилена Dn110: сварочное напряжение примерно 39,5 В, время сварки примерно 120-150 секунд; PE-труба dn250 SDR11: напряжение 39,5 В, время 118 секунд, охлаждение 600 секунд.
Некоторые фитинги для труб, армированные стальной проволочной сеткой: напряжение 17 В, время 160 секунд.
Соединительный электрод: Надежно закрепите зажим выходной линии сварочного аппарата на клемме фитинга трубы и не ослабляйте его.
Начать сварку: После подтверждения параметров начните сварку. Во время процесса сварки не перемещайте сварочный аппарат, материал трубы и не прикасайтесь к месту соединения.
5. Мониторинг во время процесса сварки.
В процессе сварки обратите внимание на то, остаются ли стабильными параметры дисплея сварочного аппарата. Для некоторых трубопроводных фитингов проверьте, является ли температура поверхности однородной.
При обнаружении каких-либо отклонений (например, внезапное изменение тока, дым, идущий из фитинга и т. д.) немедленно прекратите сварку и выясните причину.
6. Охлаждение
После завершения процесса сварки, как показывает сварочный аппарат, начинается обратный отсчет охлаждения. Время охлаждения варьируется в зависимости от размера трубопроводной арматуры: Трубопроводная арматура малого диаметра (DN меньше или равна 110): Время охлаждения составляет примерно 10–15 минут.
Средний диаметр (DN 200): Время охлаждения может занять от 20 до 30 минут.
Большой диаметр (dn больше или равен 315): Время охлаждения обычно больше или равно 40 минутам. В период остывания категорически запрещается перемещать материал трубы, применять силу или прикасаться к стыку. Принудительное охлаждение водой не допускается.
7. Визуальный осмотр
После того, как электросварные фитинги будут сварены, необходимо провести визуальный осмотр:
Проверьте смотровые отверстия: Высота цилиндрического выступа должна быть больше или равна 10 мм (или значению, указанному производителем). Если выступа нет или он неочевиден, сварка считается неудачной и ее необходимо разрезать и -приварить заново.
Проверьте наличие дефектов, таких как пузыри, трещины или деформации в зоне сварки.
Области с небольшими дефектами можно обработать методами ремонта (например, повторной-сваркой термофеном), но делать это следует с осторожностью; если дефекты серьезные (например, явные трещины, большие участки пузырей), их необходимо вырезать и повторно-заварить.
С помощью деревянного молотка аккуратно постучите по арматурной части тела трубы. Чистый звук указывает на квалификацию; глухой звук может указывать на незавершенную сварку.
8. Испытание под давлением (после строительства) После завершения строительства необходимо провести испытание под давлением соединительных частей электросварной трубопроводной арматуры для обеспечения безопасности и надежности трубопроводной системы.
Испытательное давление: Обычно оно в 1,5 раза превышает рабочее давление трубопровода.
Время выдержки давления: не менее 10–15 минут.
Решение: При отсутствии протечек на свариваемых частях и вокруг трубопроводной арматуры считается, что работа квалифицирована. В случае утечки необходимо сбросить давление, выяснить причину, устранить или -заварить повторно, а затем провести испытание еще раз.

Отправить запрос